
「金属加工の種類が多すぎて、どこから理解すればいいのか分からない」
特に設計や試作段階では、加工方法の選択や工程の流れを誤ると手戻りや品質低下につながるケースが少なくありません。
この記事では、金属加工の全体像から代表的な加工の種類、基本的な工程まで初心者向けにまとめて解説しています。金属加工の基礎をしっかり押さえ、実際のものづくりに活かしたい方は、ぜひ最後までご覧ください。
\お気軽にご相談ください/
金属加工の全体像をつかむ
金属加工の分類
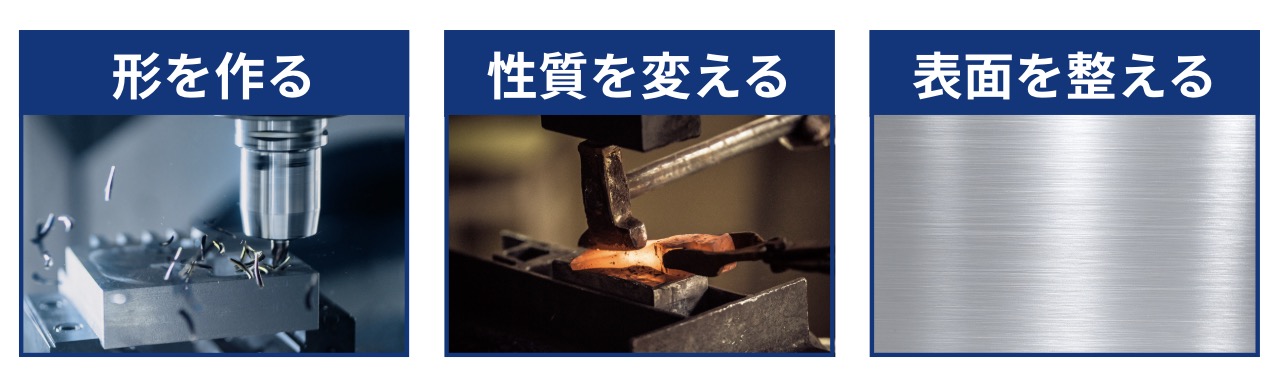
① 形を作る加工
素材を削ったり、曲げたり、接合したりして、目的の形・寸法に仕上げる加工です。代表的なものとして、機械加工・プレス加工・鍛造・鋳造・溶接などがあります。
製品の「骨格」を決める工程であり、後工程の品質にも大きく影響します。
② 性質を変える加工
形は変えず、金属の内部構造に働きかけることで、硬さ・粘り・強度などの性質を調整する加工です。代表的なものが熱処理で、加熱と冷却のパターンを変えることで、同じ材料でも異なる特性を引き出せます。
「形を作る加工」だけでは得られない強さや粘りを与えるために行われることが多く、特に強度が求められる部品には欠かせない工程です。
③ 表面を整える加工
形と性質が整った後、表面の状態を改善する加工です。錆の防止・摩耗への耐性向上・見た目の仕上げなど、目的はさまざまです。めっき・塗装・研磨・アルマイト処理などが代表例として挙げられます。
製品の「寿命」や「見た目の品質」を左右する工程であり、使用環境に応じて適切な処理を選ぶことが重要です。
金属加工の主な種類を整理する
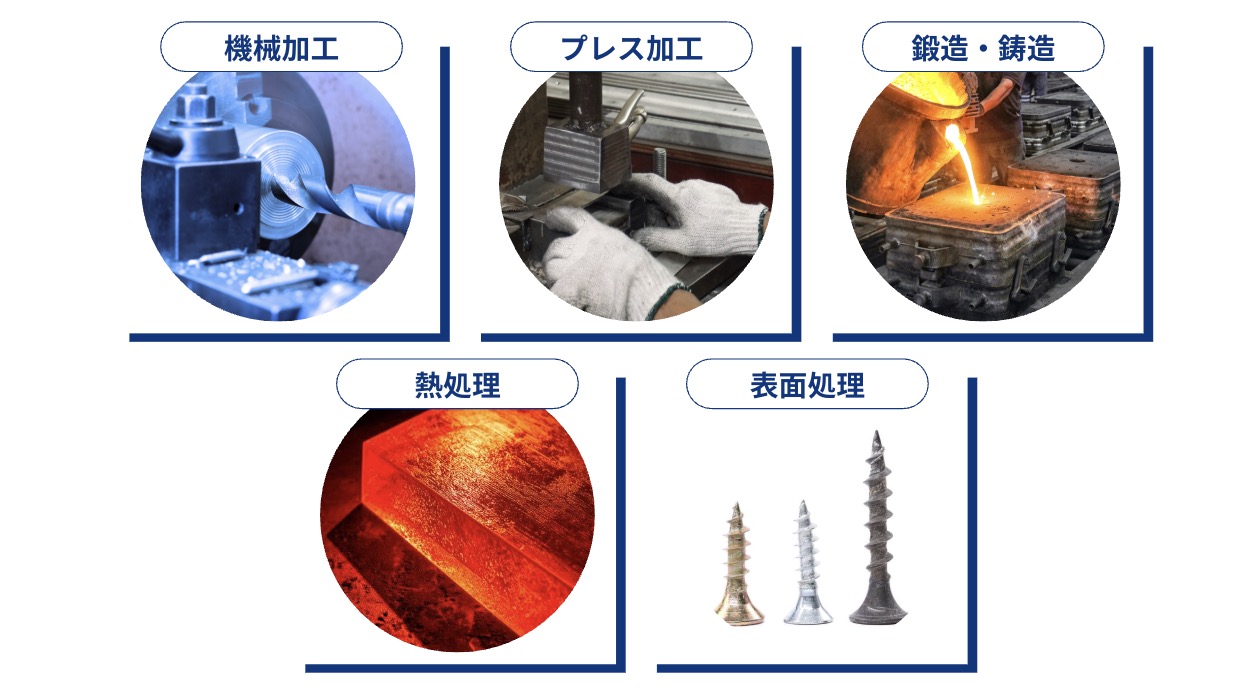
機械加工
旋削加工(旋盤)
材料を回転させながら工具を当てて削る方法です。 軸や円筒形の部品を作るのに適しています。
フライス加工(フライス盤・マシニングセンタ)
工具側を回転させながら材料を削る方法です。 平面・溝・複雑な輪郭形状など、幅広い形状に対応できます。
穴あけ加工(ドリル)
回転するドリルを押し当てて穴を開ける方法です。 最もシンプルな機械加工のひとつで、ほぼすべての製造工程に登場します。
研削加工(研削盤)
砥石で表面を削り、高い寸法精度と滑らかな面を得る方法です。 仕上げ工程として使われることが多く、精密部品に欠かせません。
プレス加工
打ち抜き加工
金型で金属板から目的の形状を打ち抜いたり、穴を開けたりする方法です。
曲げ加工
金型で板材を挟み込み、一定の角度に曲げる方法です。 ブラケットやカバー類など、L字・U字形状の部品によく使われます。
絞り加工
平らな板材を金型で押し込み、カップや箱形の立体形状に成形する方法です。 飲料缶や自動車のボディパネルがその代表例です。
鍛造・鋳造加工
鍛造加工
金属を加熱して柔らかくした状態で、ハンマーやプレスで叩いて形を作る方法です。 叩くことで金属内部の組織が緻密になり、機械加工や鋳造では得られない高い強度・靭性が得られます。
自動車のクランクシャフト・ギア・スパナなど、強度が優先される部品に使われます。
鋳造加工
金属を溶かして液状にし、型(鋳型)に流し込んで冷却・固化させる方法です。 複雑な形状を一度に作れる利点があり、エンジンブロック・バルブ本体・マンホール蓋など、大型で入り組んだ形状の部品に向いています。
ただし、鍛造に比べると内部に気泡・巣といった欠陥が生じやすく、強度面では劣る場合があります。
\お気軽にご相談ください/
熱処理
焼き入れ
高温に加熱した後、水や油で急冷することで硬さを高める処理です。 歯車・刃物・軸受けなど、摩耗や衝撃に強さが求められる部品に施します。
焼き戻し
焼き入れ後に再加熱して冷却することで、硬さを少し下げながら粘り(靭性)を付与する処理です。 焼き入れだけでは脆くなりすぎるため、多くの場合は焼き入れとセットで行います。
焼きなまし
高温に加熱した後、ゆっくり冷却することで、加工によって生じた内部応力を取り除き、材料を軟らかくする処理です。 切削・曲げなどの次工程をスムーズに行うための下準備として使われます。
浸炭・窒化処理
表面層だけに炭素や窒素を浸透させることで、表面の硬さを高めながら内部の粘りを保つ処理です。 表面は硬く、芯部は粘り強いという特性が求められる歯車・カムシャフトなどに適用されます。
表面処理
めっき処理
金属表面に別の金属の薄膜を形成する方法です。 亜鉛めっき(防錆)・ニッケルめっき(耐摩耗・外観)・クロムめっき(硬度・光沢)など、目的に応じて使い分けます。
アルマイト処理(陽極酸化)
アルミニウム専用の処理で、表面に酸化皮膜を形成することで耐食性・硬度・着色性を高めます。 電子機器の筐体・建材・自転車フレームなどに広く用いられます。
塗装
表面に塗料を吹き付けて皮膜を形成する方法です。 防錆・意匠性の向上を目的とし、粉体塗装・液体塗装・電着塗装などの種類があります。
研磨・バフ仕上げ
砥粒や研磨剤を使って表面を磨き、滑らかさや光沢を高める方法です。 精密部品の摺動面や、ステンレス製品の美観仕上げに使われます。
金属加工の基本工程
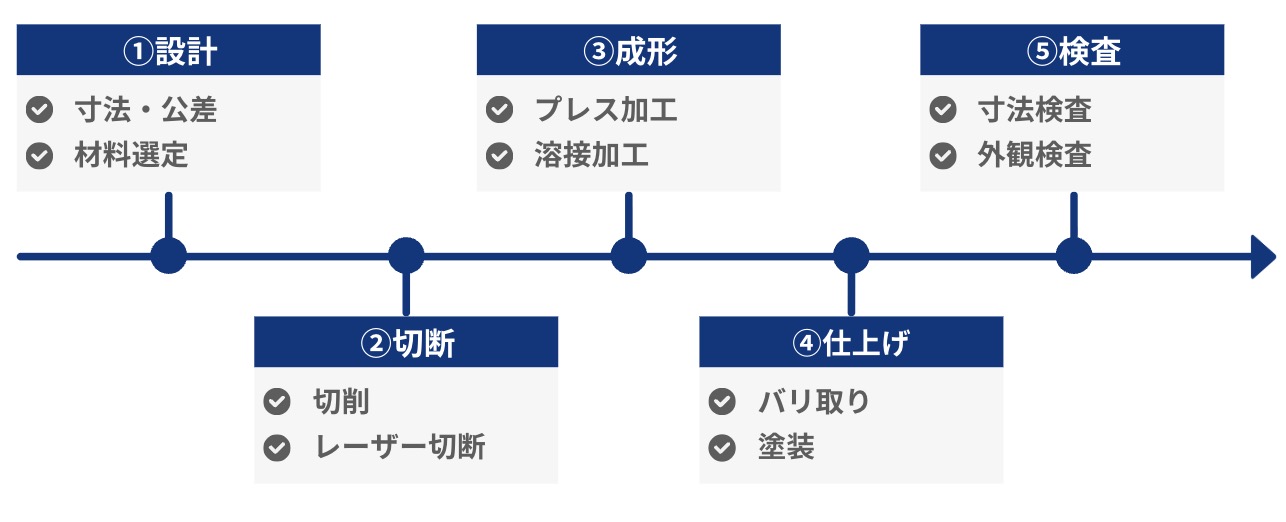
工程1|設計
金属加工の出発点は「設計」です。どんなに加工技術が高くても、設計の段階で問題があれば、完成品の品質は担保できません。設計工程では、主に次の3つを決めます。
形状と寸法
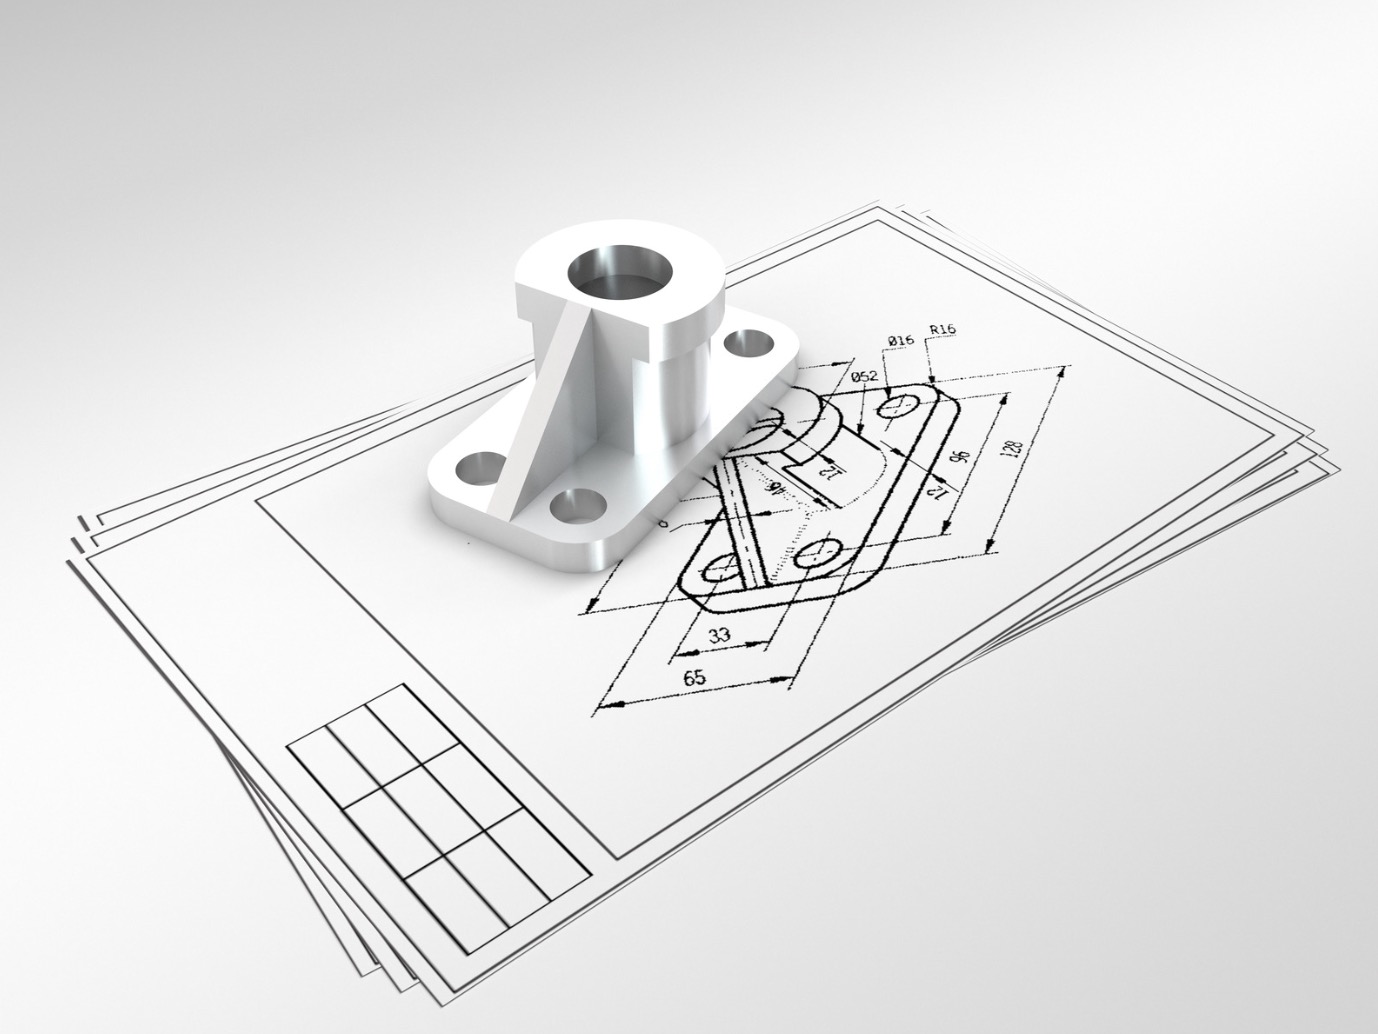
完成品の形・大きさ・穴の位置・角度など、すべての寸法を図面に落とし込みます。 図面はJIS規格に基づいた三角法(第三角法・第一角法)で描くのが基本で、現場との共通言語になります。
CADを使う場合でも、手書きスケッチで形状のイメージを固めてから図面化する流れが実務ではよく見られます。
材料の選定
強度・重量・耐食性・加工性・コストを考慮して、最適な材料を選びます。 たとえば、強度重視なら鋼材(S45Cなど)、軽量化重視ならアルミ合金、耐食性重視ならステンレスといった選択になります。
材料の選定ミスは後工程の加工性にも影響するため、設計段階での判断が重要です。
公差・仕上げ精度の指定
寸法に対してどこまでの誤差を許容するかを「公差」として図面に明記します。 公差が厳しいほど加工コストは上がるため、機能上必要な箇所にだけ厳しい公差を設定するのが一般的です。
表面粗さ(Ra値)の指定も、摺動面や嵌め合い部では欠かせません。
工程2|切断
設計が固まったら、原材料を必要なサイズに切り出す「切断」工程に進みます。切断方法の選択は、材料の種類・厚み・切断面の品質要求によって変わります。代表的な切断方法は次の通りです。
シャーリングによる切断
上下2枚の刃で金属板をせん断する方法です。板厚に応じた刃のクリアランス調整が必要ですが、切断速度が速く量産に向いています。熱を発生させずに切断できるため、材料への熱影響がありません。ただし板材専用のため、丸棒や角材などには対応できません。
切削による切断(帯鋸盤・丸鋸盤)
刃を回転・走行させて切断する方法です。 鋼材・アルミ・ステンレスなど幅広い材料に対応でき、切断面が比較的きれいに仕上がります。 量産現場から個人工房まで、最も広く使われる切断手段です。
レーザー切断
高出力のレーザーで金属を溶断する方法です。 薄板から中厚板まで対応でき、複雑な形状も高精度に切り出せます。 切断面の品質が高く、後工程のバリ取りを省略できる場合もあります。
工程3|成形
切断した素材を、設計図通りの形に仕上げていく工程が「成形」です。機械加工・プレス加工・溶接などの加工方法が、この工程で使われます。
成形工程の特徴は、複数の加工を組み合わせながら進める点にあります。たとえば、ブラケット部品ひとつを作るにも、「穴をあける→曲げる」という複数の手順を踏むのが一般的です。
工程4|仕上げ
成形が終わった後、製品を完成品の状態に整えるのが「仕上げ」工程です。見た目の問題だけでなく、安全性・耐久性・機能性に直結する重要な工程です。
バリ取り
切断・穴あけ・プレス加工の後には、加工面にバリ(かえり)が発生します。 そのままにしておくと、組み付け時の干渉・怪我・塗装不良の原因になるため、ヤスリ・リューター・バリ取りツールを使って除去します。
面取り
エッジに角度をつけて丸みを持たせる処理です。 鋭角なエッジは応力集中の原因になるほか、取り扱い時の怪我の原因にもなります。 面取りの大きさは図面に指示されることが多く、指示がない場合も最低限の面取りを施すのが現場の慣習となっています。
研磨・バフ仕上げ
表面の粗さを整え、滑らかさや光沢を高める処理です。 摺動面・シール面・外観部品など、精度や見た目が求められる箇所に行います。
防錆・塗装
鉄鋼材料は空気中の水分で錆が発生するため、防錆油の塗布・塗装・めっきなどで保護します。 塗装は見た目の仕上げと防錆を兼ねることが多く、下地処理(脱脂・プライマー塗布)を丁寧に行うことが塗膜の密着性を左右します。
工程5|検査
すべての加工・仕上げが終わったら、完成品が設計仕様を満たしているかを確認する「検査」工程に入ります。検査の主なチェック観点は次の3つです。
寸法検査
設計図面に記載された寸法・公差通りに仕上がっているかを測定します。 使用する計測器は、ノギス・マイクロメーター・ハイトゲージ・三次元測定機など、要求精度に応じて選びます。
特に重要な箇所は複数点で測定し、ばらつきも確認します。
外観検査
バリ・傷・打痕・錆・塗装不良・溶接ビードの乱れなど、目視で確認できる不具合をチェックします。 照明環境や検査角度によって見え方が変わるため、一定の照度・角度を定めた検査環境を整えることが重要です。
強度・機能検査
製品の用途に応じて、引張試験・硬度試験・溶接部の非破壊検査などを行います。 量産品では全数検査が難しいケースもあるため、抜き取り検査の基準を設定して運用することが一般的です。
まとめ:金属加工のやり方をおさえて、失敗のない設計を目指そう
金属加工は、金属素材を所定の形や性能に仕上げるための技術です。切削・プレス・鍛造などの「形をつくる加工」から、熱処理・表面処理のように「性質・表面を整える工程」まで幅広く含まれます。
金属加工には素材に対する理解や、適切な加工を選択するための知識が必要になるため、お困りごとが発生したタイミングで専門の加工会社にまずは相談するのがおすすめです。当社では精密な加工から大物の加工まで、1点ものから量産まで対応しています。ぜひお気軽にお問い合わせください。
\お気軽にご相談ください/